Uszczelnienie głowicy cylindrów komora spalania, zawory domowe i świece zapłonowe, tworzą fragmen...
Wiadomości branżowe
Dom / Aktualności / Wiadomości branżowe / Magnesium Alloy Die Castings: Process, Properties, and Mold Design Essentials

Odlewy ciśnieniowe ze stopów magnezu są najbardziej bezpośrednią odpowiedzią, gdy metalowy element konstrukcyjny musi schudnąć bez utraty sztywności, dokładności wymiarowej lub wydajności cieplnej. Magnez jest najlżejszym metalem konstrukcyjnym stosowanym w przemyśle, jego gramatura wynosi około 1,74 g/cm3, co czyni go mniej więcej o jedną trzecią lżejszym od aluminium. Prawidłowo zaprojektowana forma do odlewania ciśnieniowego magnezu może utrzymać sekcje ścianek o grubości poniżej 1,5 mm i nadal wytwarzać odlewy o wytrzymałości na rozciąganie w zakresie od 200 do 230 MPa. Sam stop nie gwarantuje jednak dobrej części; projekt formy, okno procesu i doświadczenie inżynieryjne odlewnika decydują o tym, czy projekt przebiega sprawnie, czy też zamienia się w złom.
Odlewanie ciśnieniowe stopu magnezu to proces pod wysokim ciśnieniem, podczas którego z dużą prędkością wtryskiwany jest stopiony magnez do wnęki z hartowanej stali. Ciśnienia wtrysku zwykle mieszczą się w zakresie od 10 do 70 MPa, a wnęka wypełnia się w ciągu milisekund, dzięki czemu cienkie żebra, występy montażowe i złożona geometria wewnętrzna mogą być odlewane zamiast obrabiane.
Większość średnich i małych części magnezowych pracuje na maszynach gorącokomorowych, gdzie układ wtryskowy pozostaje zanurzony w roztopionym stopie, utrzymując metal w stabilnej temperaturze i skracając czas cykli. Większe odlewy zwykle wykonuje się na maszynach zimnokomorowych, które przed wtryskiem wlewają odmierzoną ilość stopu do tulei śrutowej. Obie konfiguracje opierają się na tych samych podstawach: szybkim wypełnianiu wnęki, szybkim krzepnięciu, kontrolowanym chłodzeniu i czystym wyrzucaniu z narzędzia. Podczas topienia stosuje się gaz ochronny, aby ograniczyć utlenianie, a stop jest przetwarzany bez topników, dzięki czemu wtrącenia pozostają na wystarczająco niskim poziomie, aby zapewnić stałe właściwości mechaniczne.
Po wyrzuceniu części poddawane są przycinaniu, gratowaniu i w wielu przypadkach obróbce CNC do ostatecznej tolerancji. Magnez można łatwo obrabiać, co jest jedną z praktycznych zalet tego materiału, ale obróbka musi odbywać się z zachowaniem odpowiednich środków bezpieczeństwa przeciwpożarowego, ponieważ drobne wióry magnezowe są łatwopalne. Wykończenie powierzchni, od powłoki konwersyjnej po malowanie, następuje po obróbce i stanowi część dostarczonej specyfikacji produktu.
Wybór stopu to pierwsza decyzja o długotrwałych konsekwencjach, ponieważ różnice między popularnymi stopami magnezu są większe, niż sugeruje ich nazwa. Poniższa tabela podsumowuje standardowe gatunki stosowane w produkcyjnym odlewaniu ciśnieniowym.
| Stop | Wytrzymałość na rozciąganie (MPa) | Granica plastyczności (MPa) | Wydłużenie (%) | Typowe zastosowania |
|---|---|---|---|---|
| AZ91D | 230 | 150 | 3 | Obudowy, wsporniki, pokrywy, cienkościenne elementy konstrukcyjne |
| AM60B | 220 | 130 | 8 | Odporne na uderzenia części samochodowe i konstrukcyjne |
| AM50A | 200 | 110 | 10 | Komponenty o wysokiej ciągliwości, ramy siedzeń, mocowania |
| AE42 | 230 | 140 | 10 | Części odporne na pełzanie w pobliżu ciepła silnika lub skrzyni biegów |
AZ91D pozostaje materiałem domyślnym dla większości obudów, wsporników, pokryw i ogólnych części konstrukcyjnych, ponieważ łączy w sobie doskonałą lejność, przewidywalną wytrzymałość i akceptowalną odporność na korozję po pokryciu. AM60B i AM50A oferują około 10 do 15 procent wytrzymałości na rozciąganie w zamian za dwa do trzech razy większe wydłużenie, co czyni je odpowiednimi stopami na części narażone na uderzenia, wibracje lub zginanie. AE42 to stop określający, kiedy odlew musi zachować swój kształt w warunkach długotrwałego ogrzewania, ponieważ zawarte w nim dodatki pierwiastków ziem rzadkich zapewniają odporność na pełzanie przewyższającą tę, jaką może zapewnić AZ91D.
Odporność na korozję jest często źle rozumiana w przypadku magnezu. Goły magnez nie jest mistrzem korozji, ale odpowiedni stop w połączeniu z odpowiednią powłoką konwersyjną radzi sobie zadowalająco w pomieszczeniach zamkniętych i w większości środowisk motoryzacyjnych. W praktyce wybór powłoki często ma większe znaczenie niż stop, a dostawca kontrolujący zarówno proces odlewania, jak i wykańczania, zapewnia bardziej przewidywalny wynik.
Od formy do odlewania ciśnieniowego magnezu decyduje się sukces programu produkcji magnezu. Stopy magnezu krzepną szybciej niż aluminium, więc forma musi się napełniać, chłodzić i wentylować w sposób odpowiadający szybkiemu zamarzaniu. Stal narzędziowa to zwykle H13 lub równoważny gatunek do pracy na gorąco, hartowana i azotowana, dzięki czemu wnęka jest w stanie przetrwać zarówno cykle termiczne, jak i erozyjny przepływ stopionego metalu.
Najważniejsze zasady projektowania to te same, które, jeśli zostaną zignorowane, powodują najwięcej problemów w produkcji:
Warsztat, który projektuje i buduje własne oprzyrządowanie, rozwiązuje te problemy, zanim forma dotrze na halę produkcyjną. Dlatego nabywcy części magnezowych coraz częściej wolą współpracować producent odlewów ciśnieniowych, który samodzielnie projektuje i buduje własne formy zamiast dzielić oprzyrządowanie i odlewy pomiędzy dwie oddzielne firmy. Jakość formy przejawia się również w koszcie na część: narzędzie z odpowiednio hartowanymi wkładkami, dopasowanymi przewodami chłodzącymi i trwałymi systemami wypychaczy utrzymuje czas cyklu i jakość części przez setki tysięcy strzałów, podczas gdy lekko zaprojektowana forma wcześnie ulega uszkodzeniu i zabiera ze sobą harmonogram produkcji.
Największym i najbardziej wymagającym rynkiem odlewów ciśnieniowych magnezu jest branża motoryzacyjna. Wsporniki kolumny kierownicy, obudowy skrzyni biegów, ramy tablicy przyrządów i konstrukcje siedzeń wykorzystują magnez, ponieważ zmniejsza on masę dokładnie tam, gdzie ma to wpływ na prowadzenie i wydajność. Platformy pojazdów elektrycznych poszerzają tę listę o obudowy napędów elektrycznych i wsporniki konstrukcyjne, które kilka lat temu były częściami aluminiowymi. Zakres komponenty samochodowe ze stopu magnezu wyprodukowane przez specjalistyczną odlewnię ciśnieniową pokazuje, jak ściśle te części integrują żebra, występy montażowe i elementy rozpraszające ciepło.
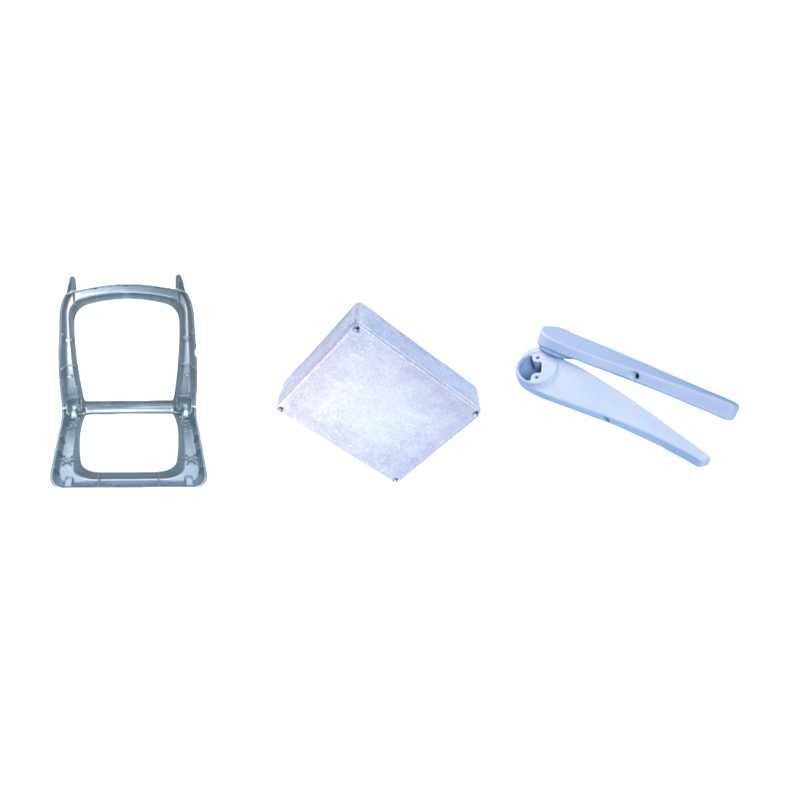 Niestandardowe części samochodowe ze stopu magnezu Dostawcy, fabryka Ningbo Yunmai Precision Machinery Co., Ltd. jest niestandardowym chińskim dostawcą komponentów samochodowych ze stopu magnezu i stopu magnezu z branży motoryzacyjnej... Zobacz produkt →
Kolejnym ważnym użytkownikiem jest sprzęt komunikacyjny i elektroniczny. Magnez zapewnia naturalne ekranowanie EMI i RFI, co oznacza, że ścianka o grubości od 1,0 do 1,2 mm blokuje zakłócenia elektromagnetyczne prawie tak dobrze, jak znacznie grubsza ściana aluminiowa lub cynkowa. Ta właściwość eliminuje potrzebę stosowania oddzielnych wkładek ekranujących w wielu obudowach i pokrywach. Ponieważ sprzęt komunikacyjny jest często instalowany na zewnątrz, odlewana obudowa musi również wytrzymywać ciepło, wilgoć i obciążenia mechaniczne, co zmusza projektantów do stosowania magnezu, gdy części z tworzyw sztucznych nie są w stanie spełnić połączonych wymagań.
Urządzenia przemysłowe i elektronarzędzia wykorzystują magnez do tłumienia drgań i zmniejszają zmęczenie operatora. Obudowy silników, pokrywy przekładni i korpusy narzędzi ręcznych mogą być produkowane jako pojedyncze odlewy ze zintegrowanymi występami montażowymi, żebrami i żeberkami chłodzącymi. Typowe przykłady pokazują, jak wiele konstrukcji można połączyć w jedną część i jaki jest zakres geometrii odlewy ciśnieniowe ze stopów magnezu do urządzeń przemysłowych pokazuje tę konsolidację w praktyce.
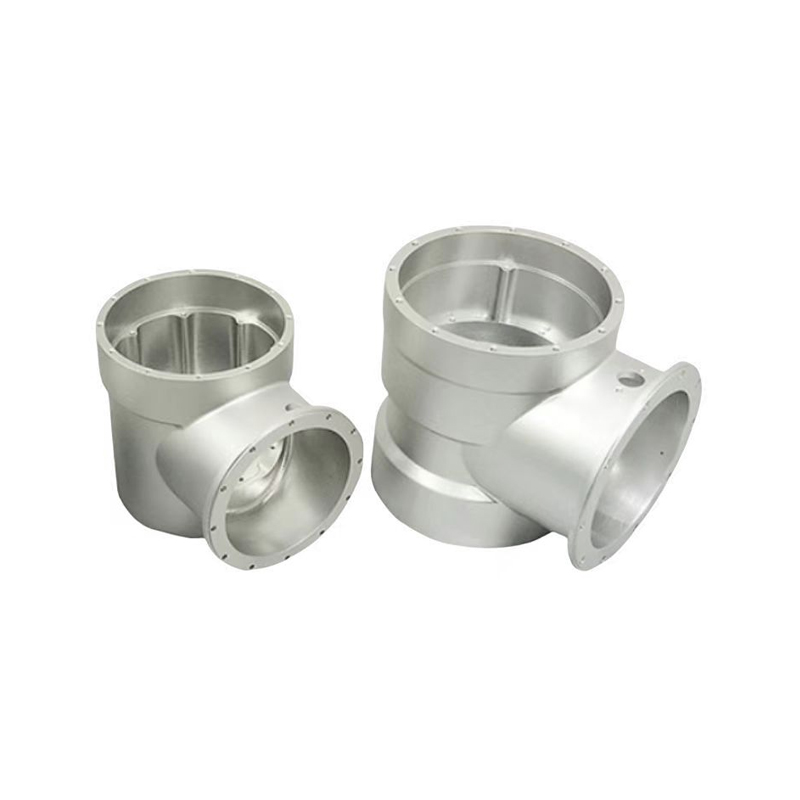 Niestandardowi dostawcy sprzętu przemysłowego ze stopu magnezu, fabryka Ningbo Yunmai Precision Machinery Co., Ltd. jest chińskim dostawcą niestandardowego sprzętu przemysłowego ze stopu magnezu i... Zobacz produkt →
Obudowy specjalistyczne, obudowy optyczne i drobne elementy konstrukcyjne stanowią szerszą kategorię elementy ze stopu magnezu co pokazuje elastyczność materiału wykraczającą poza główny nurt motoryzacyjny i przemysłowy.
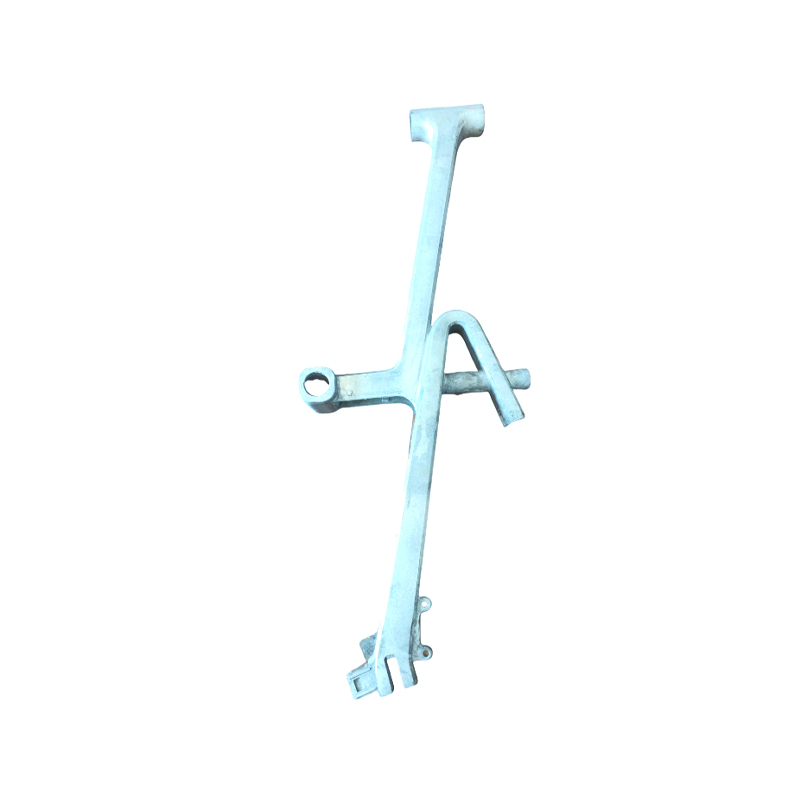 Niestandardowe elementy ze stopu magnezu Dostawcy, fabryka Ningbo Yunmai Precision Machinery Co., Ltd. jest chińskim dostawcą niestandardowych elementów ze stopu magnezu i fabryką elementów ze stopu magnezu. Elektromag... Zobacz produkt →
Pozyskiwanie odlewów ciśnieniowych magnezu wiąże się z kilkoma decyzjami, które nie dotyczą w ten sam sposób projektów z aluminium i cynku.
Dostawcy, którzy projektują formę i przeprowadzają proces odlewania pod jednym dachem, zwykle dobrze sobie radzą z tymi punktami, ponieważ ten sam zespół wspólnie widzi projekt narzędzia, zachowanie procesu i wyniki kontroli. W przypadku inżynierów tworzących krótką listę dostawców praktyczną kontynuacją jest sprawdzenie wiadomości branżowe na temat materiałów do odlewania ciśnieniowego magnezu i technologii form aby śledzić jak rozwija się strona produkcyjna.
Decyzja o zastosowaniu odlewów ciśnieniowych ze stopów magnezu jest zwykle podyktowana prostą arytmetyką: mniejsza waga, cieńsze ścianki i krótsze czasy cykli. Wiarygodność tej arytmetyki zależy w równych częściach od stopu, formy i dyscypliny procesowej odlewni. Określ stop pod kątem zmierzonych wymagań mechanicznych, przejrzyj projekt formy do odlewu ciśnieniowego magnezu równie dokładnie, jak rysunek części i zażądaj danych potwierdzających kontrolę procesu. Kiedy te warunki są spełnione, odlewanie ciśnieniowe magnezu jest jednym z najbardziej opłacalnych sposobów budowania lekkich, sztywnych i skomplikowanych części metalowych.

Uszczelnienie głowicy cylindrów komora spalania, zawory domowe i świece zapłonowe, tworzą fragmen...

Pokrywa wspornika wałka rozrządu zabezpiecza pozycję wałka rozrządu, uszczelnia kanały oleju, aby...

Aluminiowa przekładnia skrzyni przekładniowej MOVE Najbardziej krytyczne wymagania: 1. Właściw...

Transmisja odlewana EM boczna obudowa obudowa jest zaprojektowana przez JYD (Yunmai) dla tylnej o...

Transmisja tylna obudowa są fundamentalne dla wydajnej i precyzyjnej produkcji samochodowych ukła...

Tęskarność surowe przyjmuje złożoną strukturę wnęki; System chłodzenia o wysokiej wydajności, roz...
Prawa autorskie © Ningbo Yunmai Precision Machinery Co., Ltd. Wszelkie prawa zastrzeżone
